
Come ottenere un riscaldamento uniforme in tutta la sezione trasversale delle billette da forgiatura
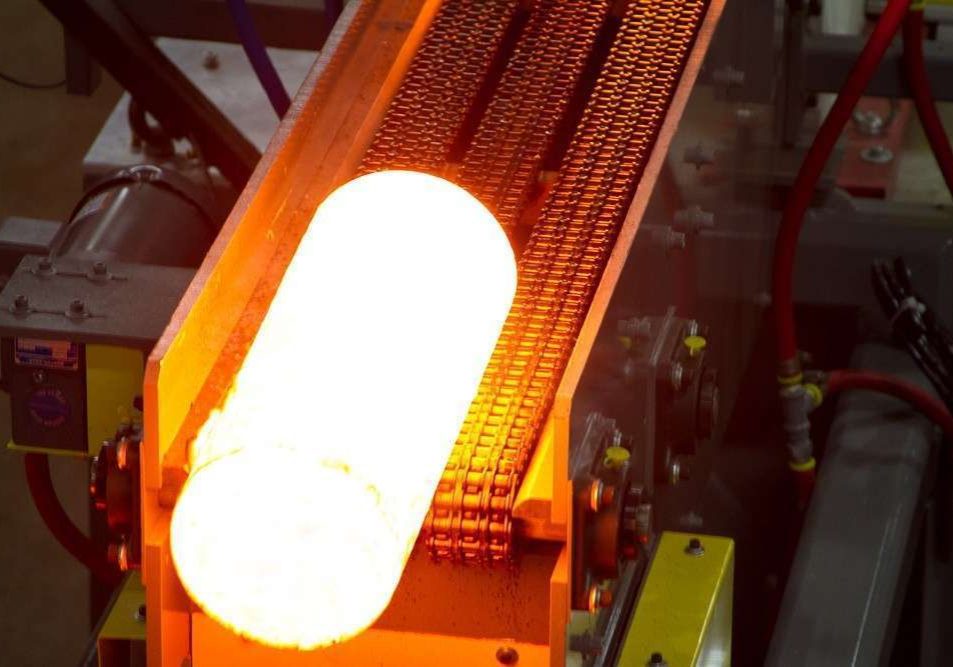
Per ottenere un riscaldamento uniforme in tutta la sezione trasversale di una billetta da forgiatura non è sufficiente portare semplicemente la superficie della billetta alla temperatura di forgiatura desiderata. Il processo di riscaldamento a induzione deve essere progettato in modo da ottenere la distribuzione termica richiesta dalla superficie della billetta fino al suo nucleo, evitando al contempo un surriscaldamento localizzato.
Le dimensioni della billetta, le proprietà del materiale, la frequenza di induzione, la distribuzione della potenza, il tempo di riscaldamento e la velocità di produzione influiscono tutti sull’uniformità della temperatura. In particolare, nel caso di billette da forgiatura di grandi dimensioni, il modo in cui la potenza viene applicata durante l’intero ciclo di riscaldamento può essere determinante per ottenere il profilo di temperatura desiderato dalla superficie al nucleo.
Perché è difficile ottenere un riscaldamento uniforme in tutta la sezione trasversale delle grandi billette da forgiatura?
Il riscaldamento a induzione genera calore direttamente all'interno del materiale elettricamente conduttivo. Tuttavia, la corrente indotta — e quindi la generazione iniziale di calore — non è necessariamente distribuita in modo uniforme su tutta la sezione trasversale della billetta.
Il fenomeno elettromagnetico noto come effetto pelle fa sì che la densità di corrente sia maggiore in prossimità della superficie della billetta. Il calore deve quindi propagarsi per conduzione verso il centro della billetta.
Con l'aumentare del diametro della billetta, diventa più difficile ottenere l'uniformità di temperatura richiesta tra la superficie e il nucleo, poiché il calore deve percorrere una distanza maggiore verso il centro della billetta.
Ciò significa che una billetta può raggiungere la temperatura superficiale desiderata prima che il suo nucleo raggiunga la temperatura di forgiatura richiesta. L'applicazione di potenza aggiuntiva senza tenere conto del profilo termico complessivo può inoltre causare temperature eccessive al di sotto della superficie della billetta.
Cosa determina l'uniformità della temperatura nel riscaldamento a induzione delle billette?
Diversi fattori correlati tra loro determinano il profilo termico finale di una billetta da forgiatura riscaldata per induzione.
Frequenza di induzione
La frequenza influisce sulla profondità di penetrazione dell'energia elettromagnetica nella billetta. Le frequenze più elevate tendono a concentrare il riscaldamento più vicino alla superficie, mentre quelle più basse garantiscono una penetrazione più profonda.
La scelta della frequenza adeguata richiede quindi di trovare un equilibrio tra penetrazione elettromagnetica, efficienza di riscaldamento, dimensioni della billetta, proprietà del materiale e uniformità di temperatura richiesta.
Non esiste una frequenza unica che sia ottimale per ogni applicazione di forgiatura.
Diametro e materiale del billette
Le dimensioni della billetta influiscono in modo determinante sulla strategia di riscaldamento necessaria. Le billette di diametro maggiore richiedono generalmente più tempo affinché il calore si propaghi verso il centro.
Anche le proprietà dei materiali sono importanti. La resistività elettrica, la permeabilità magnetica e la conduttività termica variano a seconda del tipo di materiale e della temperatura, influenzando il comportamento della billetta durante tutto il ciclo di riscaldamento.
Il processo di riscaldamento a induzione più adatto dipende quindi sia dalla geometria della billetta che dal materiale da riscaldare.
Tempo di riscaldamento e velocità di produzione
L'uniformità della temperatura e la velocità di produzione sono strettamente correlate.
Concedere più tempo alla conduzione termica può ridurre la differenza di temperatura tra la superficie e il cuore del pezzo. Le officine di forgiatura, tuttavia, devono anche soddisfare i requisiti di produzione. Un processo efficace di riscaldamento delle billette deve trovare un equilibrio tra la produttività e la distribuzione termica finale richiesta.
Le variazioni del ritmo di produzione possono anche modificare il profilo di potenza ideale lungo una linea di riscaldamento a induzione.
Distribuzione dell'energia elettrica
Il punto e il momento in cui viene applicata la potenza possono essere importanti tanto quanto la quantità totale di potenza trasmessa alla billetta.
L'applicazione di una maggiore quantità di energia nelle prime fasi del processo di riscaldamento può concedere più tempo al calore per propagarsi verso il centro. Tuttavia, una distribuzione fissa della potenza non è l'ideale per ogni diametro di billetta o velocità di produzione.
Per questo motivo, un sistema di riscaldamento a induzione delle billette in grado di regolare la distribuzione della potenza lungo la linea di riscaldamento offre una maggiore flessibilità nella lavorazione di billette di dimensioni diverse o nel funzionamento a diversi ritmi di produzione.
Perché la temperatura superficiale da sola potrebbe non fornire un quadro completo della situazione
Misurare la temperatura superficiale della billetta è importante, ma la temperatura superficiale da sola non rivela necessariamente le condizioni termiche complessive della billetta.
Durante il riscaldamento a induzione, in determinate condizioni di riscaldamento la temperatura massima può verificarsi al di sotto della superficie. Una misurazione della temperatura superficiale può quindi risultare accettabile anche quando al di sotto della superficie è presente una zona più calda.
Comprendere il profilo termico lungo tutta la sezione trasversale della billetta contribuisce a ridurre il rischio di surriscaldamento, garantendo al contempo che il nucleo della billetta raggiunga la temperatura necessaria per la forgiatura.
Come vengono riscaldate le billette da forgiatura di grande diametro?
Il metodo di riscaldamento più indicato dipende in parte dalle dimensioni della billetta e dai requisiti dell'applicazione.
Il riscaldamento a induzione orizzontale progressivo a più stadi è comunemente utilizzato per billette di piccolo e medio diametro. Per le billette in acciaio o titanio di grande diametro, può risultare vantaggioso il riscaldamento statico con una disposizione verticale delle bobine – oppure una combinazione di preriscaldamento progressivo e riscaldamento finale statico.
L'approccio ottimale dipende da fattori quali il diametro della billetta, il materiale, la velocità di produzione e l'uniformità di temperatura richiesta.
Come Inductoheat garantisce l’uniformità della temperatura dalla superficie al cuore
Inductoheat ha sviluppato il sistema modulare di riscaldamento delle billette InductoForge® appositamente per soddisfare le mutevoli esigenze delle moderne officine di forgiatura.
I moduli di potenza a controllo individuale consentono di regolare la potenza lungo la linea di riscaldamento, anziché affidarsi a un’unica distribuzione fissa della potenza. Ciò offre alle officine di forgiatura una maggiore flessibilità nel riscaldamento di billette di diverso diametro o nel funzionamento a diversi ritmi di produzione, mantenendo al contempo la necessaria uniformità della temperatura dalla superficie al nucleo.
I sistemi InductoForge® possono inoltre avvalersi del software di modellazione del profilo termico iHAZ™, una tecnologia di simulazione numerica predittiva che prevede la distribuzione della temperatura lungo tutta la sezione trasversale della billetta, dalla superficie al nucleo. Il software può essere utilizzato per definire cicli di riscaldamento progettati per ottenere il profilo termico richiesto della billetta, ottimizzando al contempo l’efficienza del sistema.
[Scopri di più sui sistemi di riscaldamento a induzione per billette InductoForge®.]
Il segreto per un riscaldamento uniforme dei pezzi grezzi
Il riscaldamento uniforme in profondità è il risultato del bilanciamento dell'intero processo di riscaldamento a induzione, non semplicemente del raggiungimento di una temperatura superficiale prestabilita.
È necessario considerare nel loro insieme la frequenza, il diametro della billetta, le proprietà del materiale, il tempo di riscaldamento, la velocità di produzione e la distribuzione della potenza. Nel caso di billette di grandi dimensioni, diventa particolarmente importante controllare la distribuzione della potenza durante l’intero ciclo di riscaldamento e comprendere il profilo di temperatura che ne risulta.
L'obiettivo è quello di fornire alla linea di forgiatura una billetta con la distribuzione di temperatura richiesta su tutta la sua sezione trasversale, riducendo al minimo il rischio di surriscaldamento superficiale o sub-superficiale.
Scopri i principi ingegneristici alla base del riscaldamento a induzione dei pezzi grezzi
Per un approfondimento tecnico sulle temperature di forgiatura, l’uniformità termica, la scelta della frequenza, la distribuzione della potenza e la progettazione dei riscaldatori a induzione per billette, consultare:
Aspetti complessi per un riscaldamento a induzione efficace degli acciai nelle moderne officine di forgiatura
A cura del dott. Valery Rudnev, di Doug Brown, del dott. Chester J. Van Tyne e del dott. Kester D. Clarke.
Articolo: Riscaldamento a induzione degli acciai nelle moderne officine di forgiatura
Domande frequenti
Come si ottiene un riscaldamento uniforme in tutta la sezione trasversale di una grande billetta da forgiatura?
Per ottenere un riscaldamento uniforme in tutta la sezione trasversale è necessario bilanciare la frequenza di induzione, la distribuzione della potenza, il tempo di riscaldamento, le dimensioni della billetta, le proprietà del materiale e la velocità di produzione. Poiché il riscaldamento a induzione può concentrare la generazione iniziale di calore verso la superficie della billetta, sono necessari tempo sufficiente e un profilo di potenza adeguato per ottenere la distribuzione di temperatura richiesta fino al centro della billetta.
Perché il centro di una billetta riscaldata per induzione è più freddo della superficie?
L'effetto pelle concentra la corrente indotta più vicino alla superficie della billetta. Il calore viene quindi trasferito verso il nucleo per conduzione termica. La differenza può diventare più significativa all'aumentare del diametro della billetta o quando i parametri di riscaldamento non garantiscono un tempo sufficiente per l'uniformazione della temperatura.
Una frequenza di induzione più bassa migliora la cottura uniforme?
Le frequenze più basse garantiscono in genere una penetrazione elettromagnetica più profonda, ma la frequenza non può essere scelta basandosi esclusivamente sulla profondità di penetrazione. È necessario tenere conto delle dimensioni dei pezzi grezzi, delle proprietà dei materiali, dell’efficienza di riscaldamento, della velocità di produzione richiesta e dei requisiti di uniformità termica.
La temperatura superficiale del semilavorato può confermare l'uniformità del riscaldamento?
Non di per sé. Le misurazioni della temperatura superficiale sono utili per il controllo del processo, ma non misurano direttamente la distribuzione completa della temperatura all’interno della billetta. In alcune condizioni di riscaldamento a induzione, la temperatura massima può verificarsi al di sotto della superficie della billetta.
In che modo il diametro del pezzo grezzo influisce sul riscaldamento a induzione?
Con l'aumentare del diametro della billetta, ottenere un'uniformità della temperatura tra la superficie e il nucleo diventa generalmente più difficile, poiché il calore deve propagarsi per una distanza maggiore verso il centro della billetta. Le billette di grande diametro possono quindi richiedere frequenze, tempi di riscaldamento, profili di potenza o metodi di riscaldamento diversi rispetto a quelle di diametro inferiore.
Che cos’è un riscaldatore per billette InductoForge®?
Il sistema modulare di riscaldamento a induzione per billette InductoForge® è progettato per applicazioni di forgiatura. I moduli di potenza controllati singolarmente consentono di regolare la distribuzione della potenza lungo la linea di riscaldamento, mentre il software di modellazione del profilo termico iHAZ™ è in grado di prevedere la temperatura in tutta la sezione trasversale della billetta.